 0


Bransjyheter
Hjem / Nyheter / Bransjyheter / Hvordan lages kulelager? Den komplette produksjonsprosessen, trinn for trinn

2026-09-21
Et kulelager blir et lager på slipestadiet, ikke før det. Smiing, dreiing og varmebehandling forbereder herdede stålformer; sliping og lapping still deretter mikronene som bestemmer hvor stille lageret spinner, hvor mye belastning det bærer og hvor lenge det varer. At bestilling er viktig for alle som kjøper kulelager, fordi det forklarer hvor kostnaden ligger, hvorfor to tilbud for samme størrelse kan variere så mye, og hvorfor kvalitetsproblemer vanligvis spores tilbake til noen få spesifikke, kontrollerbare stadier.
Åpne opp et mislykket 608-lager fra en viftemotor eller et skateboardhjul, og anatomien er nesten skuffende enkel: en indre ring, en ytre ring, en rad med herdede kuler, et bur som hindrer disse ballene i å berøre hverandre, og en fettfilm. Produksjonsspørsmålet er hvordan de fem grunnleggende tingene blir laget nøyaktig nok til å kjøre med titusenvis av omdreininger per minutt. Svaret er to parallelle produksjonslinjer - en for ringer, en for baller - som bare møtes ved sluttmontering.
Denne veiledningen følger hele prosessen slik en fabrikk med dype sporkulelager faktisk driver den: valg av råmateriale, smiing, dreiing, varmebehandling, kuleproduksjon, sliping, superfinishing, montering og batchtesting. Den dekker også belagte lagre, kvalitetskontroll, kontrollene som betyr noe før bestilling, og spørsmålene kjøpere stiller oftest. Beskrivelsen gjenspeiler produksjon under et ISO 9001:2015 kvalitetssystem ved et anlegg med en årlig produksjon på 30 millionerer sett.
Et dypsporkulelager inneholder fire solide komponenter og en forbruksdel, og hver følger en helt annen produksjonsrute. Denne splittelsen er nøkkelen til å forstå kvalitetsforskjeller mellom leverandører: hver komponent har sine egne feilmoduser, og ett svakt trinn - en skitten stålvarme, en myk ball, en grov løpebane - er nok til å trekke ned hele enheten.
Lastbanen gjennom disse delene forklarer presisjonskravet. Hver kraftenhet som går fra akselen til huset, krysser to løpebaner, et sett med kuler og en smørefilm målt i mikron. Hvis en løpebane er grov eller en ball er ute av runde, konsentreres kontaktbelastningen på mikroskopiske høye punkter, og disse flekkene blir de første tretthetspunktene. Dette er grunnen til at lagerproduksjon handler mindre om å forme stål og mer om å fjerne de siste feilsporene.
De fleste dype sporkulelagre i verden starter som kromstål - en kromkvalitet med høy karbon som går under flere nasjonale navn: AISI 52100 i USA, 100Cr6 i Tyskland, SUJ2 i Japan og GCr15 i Kina. Kjemien er bevisst ren, omtrent 1 % karbon og 1,5 % krom, fordi verdien ikke er i eksotisk legering, men i renslighet. Harde ikke-metalliske inneslutninger i skittent stål fungerer som spenningskonsentrasjonspunkter, og i bruk fremstår de som støy og tidlig utmattelsesskaling. Dette er grunnen til at en seriøs fabrikk verifiserer hvert innkommende varmeparti ved spektralanalyse i stedet for å stole på fabrikksertifikatet alene.
Rustfrie kvaliteter tjener korrosive miljøer, og de deler seg i to svært forskjellige alternativer. AISI 440C er et martensittisk rustfritt stål som herder som kromstål, holder 56-60 HRC samtidig som det motstår rust, noe som gjør det til et standardvalg for matutstyr, vaskeområder og fuktige utendørsprodukter. AISI 304 kan ikke herdes ved varmebehandling i det hele tatt - den forblir myk, under omtrent 200 HB - så 304-lagre bytter lastkapasitet for maksimal korrosjonsmotstand. Karbonstål sitter i den andre enden av skalaen: det senker kostnadene for lette produkter som leker og lavhastighets hjul, men det kan ikke matche kromstål på hardhet eller utmattelseslevetid.
| Materiale | Nøkkeltrekk | Typisk hardhet | Vanlige bruksområder |
|---|---|---|---|
| Kromstål (AISI 52100 / GCr15) | Høyt karbon pluss ca. 1,5 % krom; utmerket rulletretthetslevetid | 60-64 HRC etter varmebehandling | Motorer, apparater, elektroverktøy, pumper, bildeler |
| Karbonstål | Lavere kostnad, lavere presisjon og kortere utmattelseslevetid | Nedenfor herdet kromstål | Leker, hjul, lett maskinvare |
| AISI 304 rustfri | Austenittisk; kan ikke gjennomherdes; maksimal korrosjonsmotstand | Under ca. 200 HB (myk) | Matutstyr, våt- og vaskeområder med beskjeden belastning |
| AISI 440C rustfri | Martensittisk; herdbar rustfri med sterk korrosjonsbestandighet | 56-60 HRC etter varmebehandling | Matvarer og utendørsprodukter som trenger reell lastekapasitet |
Ringproduksjon og kuleproduksjon går som to parallelle linjer som konvergerer kun ved montering. På ringlinjen er sekvensen smiing, gløding, dreiing, varmebehandling og sliping; på kulelinjen er det kald heading, blinking, varmebehandling, sliping og lapping. Oversikten nedenfor følger rekkefølgen brukt på butikkgulvet til et dypsporkulelageranlegg.
Sporbarhet går gjennom alle trinn. Hver billet beholder sitt varmenummer, hver batch registrerer ovnskjøringen, og hver pakkeliste refererer til produksjonspartiet, slik at et ferdig lager kan spores tilbake til stålsertifikatet. Under et ISO 9001:2015-system er dette ikke valgfritt papirarbeid: når en kunde rapporterer støy måneder senere, avgjør sporbarheten om årsaken ligger i ett stålparti, én varmebehandlingskjøring eller én monteringsinnstilling – og den forskjellen avgjør om den riktige responsen er sortering, omarbeiding eller en prosesskorreksjon.
Lagerkuler kuttes aldri i kuler. De blir slått nær rundt, deretter rullet mot hverandre under slipemiddel til hver overflate er gjennomsnittlig – en selvkorrigerende prosess som gjør hard ståltråd til runde kuler innenfor en brøkdel av en mikron. Fordi delene er arbeidsherdet stål, vil skjæreverktøy slites umiddelbart; slipende forming er den eneste praktiske ruten.
Grunnen til at prosessen fungerer er geometri: en ball har ingen fast akse. Den faller fritt i sporene og presenterer hvert punkt på overflaten til slipemidlet, så et høyt sted er alltid det neste som skal slites bort. Ballen som stikker ut blir truffet neste gang; prosessen fjerner sine egne feil. Det er dette som gjør det mulig å masseprodusere kuler mer nøyaktig enn nesten alle andre maskinerte deler.
Karaktersystemet setter tall på rundhet. I standard ballgraderingskonvensjon er karaktertallet det maksimalt tillatte avviket fra en perfekt kule i mikrotommer, så klasse 100 tillater ca. 2,5 mikron, grad 25 tillater 0,64, grad 10 tillater 0,25 og grad 5 tillater bare 0,13. De fleste kommersielle dype sporlagre kjører på Grade 100-kuler; stillegående apparatmotorer og presisjonsspindler rettferdiggjør klasse 10 eller bedre. Hvert trinn nedover karakterskalaen legger til rundetid og inspeksjonskostnader, noe som gjør kulegraden til en av de rolige kostnadsdriverne i ethvert lagertilbud.
Rundhet alene er fortsatt ikke nok - ballene må også matche ringene deres. Siden ingen slipeprosess er perfekt repeterbar, blir ferdige kuler sortert i størrelsesgrupper målt i brøkdeler av en mikron, og ringer som er malt i samme batch, pares med gruppen som gjenoppretter den utformede interne klaringen. Denne selektive monteringen er standard praksis i bransjen, og det er enda en grunn til at lagerfabrikker måler alt to ganger: én gang for å sortere og én gang for å bevise.
Sliping former stålet, men varmebehandling avgjør om det overlever. En perfekt slipt løpebane uten riktig hardhet ville bulke og flake under belastning i løpet av dager, så ovnen - ikke slipemaskinen - er der et stykke formet stål faktisk blir lagermateriale.
For kromstål varmes ringemner og kuler opp til rundt 840 °C inntil strukturen forvandles til austenitt, bråkjøles i olje raskt nok til å låse fast hard martensitt, deretter tempereres nær 160 °C for å avlaste indre stress. Resultatet er 60-64 HRC: hardt nok til å motstå rullekontakttretthet, tøft nok til ikke å sprekke under sjokk. Hopp over temperamentet og delene forblir sprø; overtemperering og hardheten faller i takt med levetiden.
Kontroll på dette stadiet er usynlig på en ferdig del og dyr å forfalske. Ensartethet i ovnstemperatur, kjøleoljetilstand og bløtleggingstid avgjør om en hel batch lander i spesifikasjonen eller går myk. Forvrengning må også håndteres: Varmebehandlede ringer deformeres litt, og prosessen må holde den renningen inne i slipetilskuddet, ellers betaler slipelinjen for ovnens feil i ekstra sykluser. Presisjonskvaliteter legger til ett trinn til - en dyp kuldebehandling som forvandler tilbakeholdt austenitt og stabiliserer dimensjoner over mange års bruk.
Hardhetsmål etter varmebehandling: kromstål (AISI 52100 / GCr15) når 60-64 HRC; AISI 440C rustfritt når 56-60 HRC; AISI 304 rustfritt er ikke gjennomherdbar og holder seg under ca. 200 HB.
Det er også her den rustfrie splitten blir fysisk. 440C deler går gjennom de samme ovnene og kommer ut med brukbar hardhet, mens 304 ringer ikke kan herde i det hele tatt. Det eneste metallurgiske faktum forklarer hvorfor 304-lagre passer til våte, korrosjonstunge applikasjoner med beskjedne belastninger, og hvorfor 440C er svaret når en applikasjon trenger korrosjonsmotstand og reell belastningskapasitet på samme tid.
Hver ring kommer til slipelinjen bevisst overdimensjonert. Sliping fjerner den kvoten og definerer samtidig toleransene en kjøper faktisk betaler for, noe som gjør det til det mest innflytelsesrike stadiet i hele produksjonskjeden.
Sekvensen er fast: slip først flatene for å lage et referanseplan, deretter den ytre diameteren og boringen, deretter løpebanen. Kjølevæske renner konstant, fordi et midlertidig tørt hjul kan brenne overflaten og skape mikrosprekker som skjuler seg inne i en tilsynelatende god del til den svikter tidlig. Etter løpebanesliping faller en superfinishing-pasning med fine steiner overflateruheten godt under 0,1 mikron Ra – en finish som ser ut som et speil og, enda viktigere, lar smøremiddelfilmen dannes og bære lasten på riktig måte. Å hoppe over eller forkorte superfinishen er en av de klassiske måtene å kutte kostnader på usynlig, og det dukker alltid opp igjen senere som støy og forkortet levetid.
| ISO klasse | ABEC tilsvarende | Hva det strammer | Typiske bruksområder |
|---|---|---|---|
| P0 | ABEC 1 | Standard dimensjonstoleranser | Generelle motorer, apparater, elektroverktøy, pumper |
| P6 | ABEC 3 | Strammere utløp og breddetoleranse | Bedre motorer, elektrisk verktøy, girkasser |
| P5 | ABEC 5 | Utløpskontroll på mikronnivå | Maskinverktøyspindler, presisjonsinstrumenter |
| P4 | ABEC 7 | Veldig stram geometri for høy hastighet | Høyhastighets spindler, romfart, tannhåndstykker |
Å velge en klasse er en kostnadsbeslutning, ikke et statussymbol. En apparatmotor, vannpumpe eller elektroverktøy går normalt korrekt på P0 (ABEC 1); betale for P5 kjøper toleranse applikasjonen aldri bruker. Maskinspindler, høyhastighetsmotorer og måleinstrumenter er tilfellene hvor P5 og P4 virkelig tjener prisen. Når to anførselstegn for samme størrelse avviker kraftig, er toleranseklasse en av de første punktene som bekreftes skriftlig - rett bak stålspesifikasjonen.
Montering er kort i tid og lang i konsekvenser. To parallelle produksjonslinjer konvergerer, og de minst kostbare delene av lageret - bur, fett og tetninger - ender opp med å bestemme mye av oppførselen i den virkelige verden.
Stemplede stålbur er standard i små dype sporlagre: billige, stive og naglet sammen fra to halvdeler. Nylonbur går roligere og kan ikke ruste, og det er grunnen til at de dominerer støysvake apparatlagre, med et temperaturtak på rundt 120 °C. Messing forekommer i større eller spesielle lagre hvor styrke og varmebestandighet betyr noe sammen.
Ringene og ballene møtes i matchede grupper. Kulestørrelsesgruppen er valgt mot de målte løpebanene, slik at det sammensatte lageret lander innenfor dens utformede indre klaring - den lille frie bevegelsen mellom ringene som krymper når lageret monteres og varmes opp. Standardklaring (C0) passer til de fleste bruksområder; en større C3-klaring er spesifisert når den indre ringen blir varm eller passer tett på akselen. Kuler lastes inn i gapet mellom de forskjøvne ringene, jevnt fordelt, og burlommene kneppes eller nagles rundt dem før det sammensatte lageret går gjennom sin siste vask - fordi sliperester som er igjen inne er en støykilde som ingen tetning kan fjerne.
Fett fyller omtrent en fjerdedel til en tredjedel av det ledige indre rommet. For lite og lageret går mot metallkontakt med hastighet; for mye og kjerring øker temperatur og støy. For kjøpere er fettspesifikasjonen verdt å bekrefte eksplisitt, fordi den setter fartsgrensen, lavtemperaturoppførselen og den vedlikeholdsfrie levetiden til det ferdige produktet.
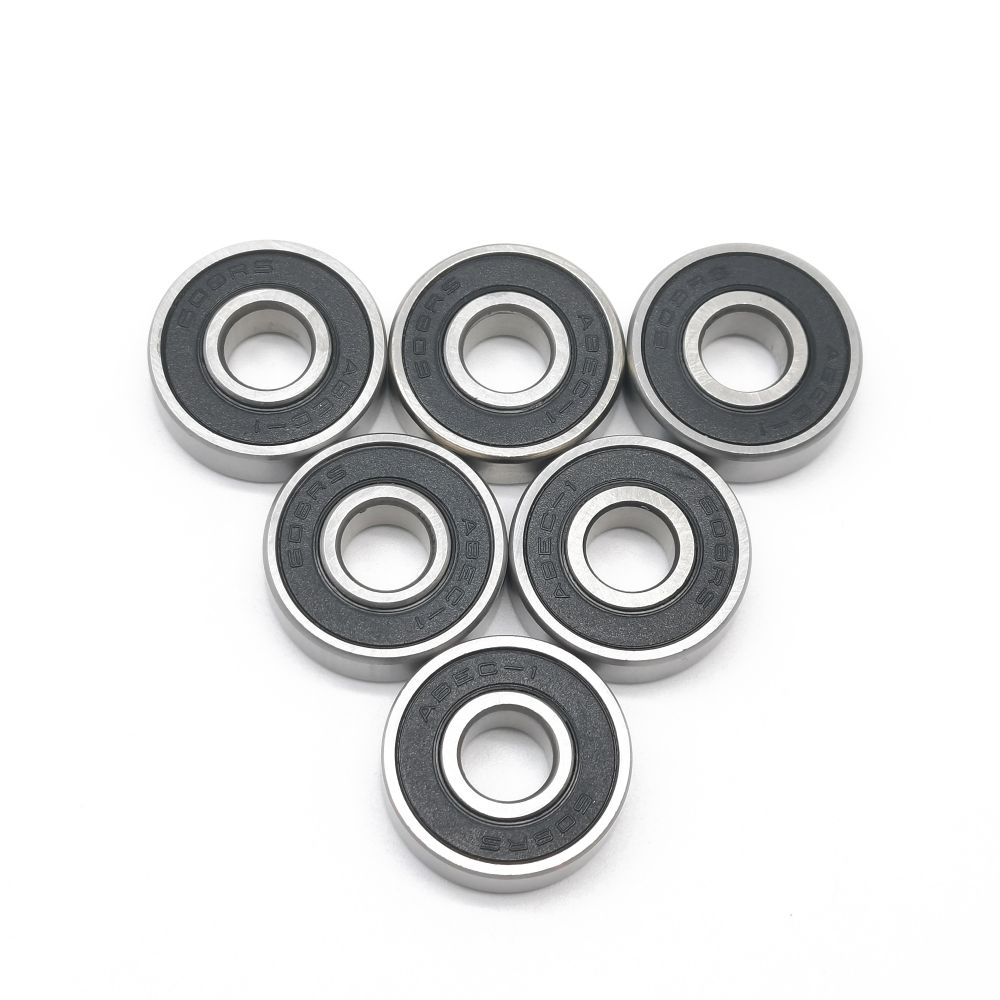
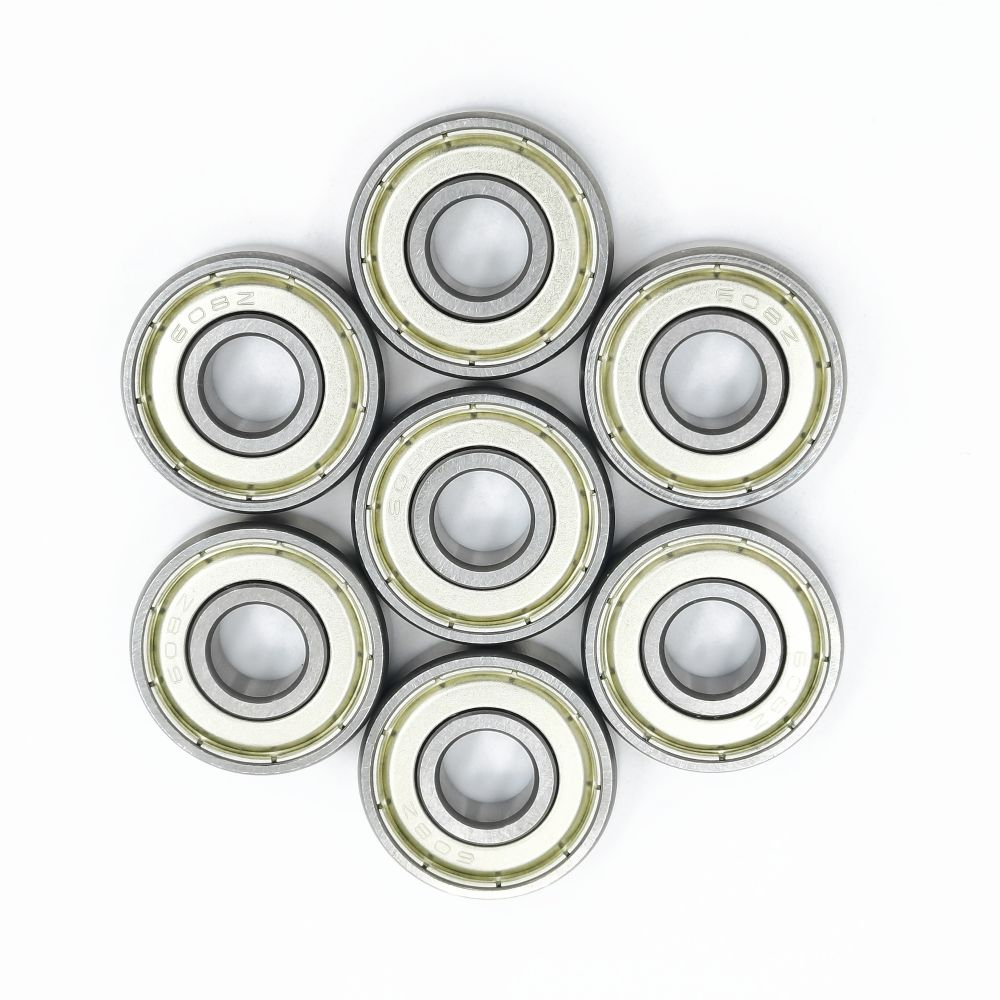
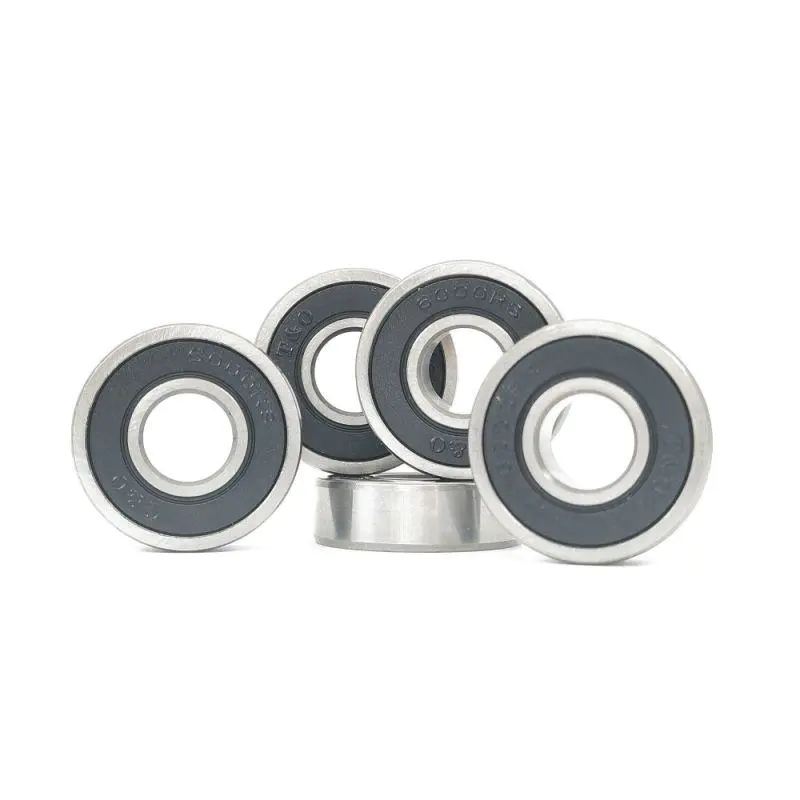
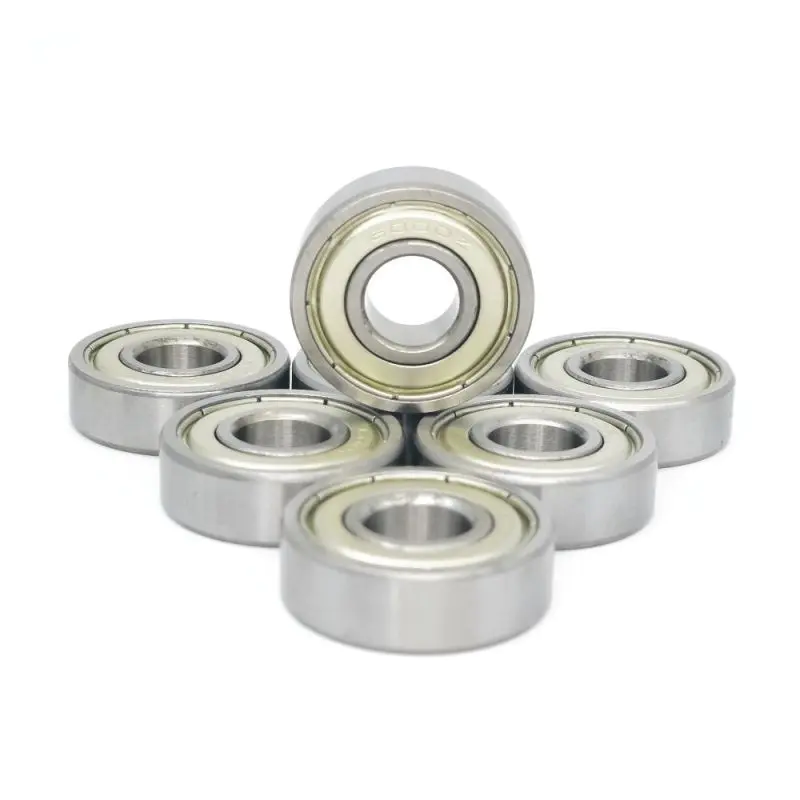
ZZ betyr to metallskjermer: ikke-kontakt, minimal motstand, effektiv mot grovt støv, moderat mot vann. 2RS betyr to gummipakninger, vanligvis NBR, i lett kontakt med den indre ringen: langt bedre mot fint støv og fuktighet, noe høyere løpemoment, og et praktisk temperaturtak rundt 110 °C. Det riktige valget er miljømessig - tørre, raske og rene forhold lener seg mot ZZ; vått, støvete eller nedvasket utstyr lener seg mot 2RS.
Det klassiske resultatet av denne prosessen 608ZZ dobbeltjernforseglet dypsporkulelager 8 x 22 x 7 mm kromstållager med doble metallskjold — den vanligste lille størrelsen i motorer, verktøy og maskinvare. Se produktspesifikasjonerFør pakking består støysvake kvaliteter 100 % vibrasjonstesting mens standardkvaliteter kontrolleres ved prøvetaking. Hvert lager får en film av rustforebyggende olje og en forseglet pakke. Konservering er en del av produksjonen, ikke en ettertanke: et dimensjonalt perfekt lager som ruster i et fuktig lager før installasjon, regnes fortsatt som en defekt leveranse.
Noen lagre er konstruert for å være stillegående og overflatevennlige i stedet for maksimalt harde, og det oppnås med en andre støpeprosess som pakker den ytre ringen inn i plast eller polyuretan.
Basislageret - vanligvis en 608-, 626- eller 6000-seriestørrelse - vaskes og monteres i en formkjerne. Smeltet plast eller termoplastisk polyuretan injiseres rundt den ytre ringen, binder seg til den når den avkjøles, og kommer ut med arbeidsprofilen dannet i samme trinn: en flat slitebane for ruller, en V-spor eller U-spor for glidespor, i farger som hvit, svart, oransje og grønn som kundene bruker for å holde produktlinjene identifiserbare med et øyeblikk.
Belegget endrer oppførselen til hele hjulet. Plast- og PU-lag demper den metalliske støyen som hardt stål overfører til møbelrammer, skyvedører, vinduer og transportbåndstrukturer; de beskytter overflatene lageret ruller mot mot riper og slitasje; og polyuretan gir grep pluss støtdemping for vogn og transporthjul, typisk spesifisert i 85-95 Shore A hardhetsbåndet. I møbler, babyprodukter og hjemmeutstyr er det belagte laget ofte forskjellen mellom et produkt som føles billig og et som føles ferdig.
Den tekniske risikoen er vedheft. Et dårlig bundet belegg kan delaminere etter uker med rulling, og selv om feilen ser ut til å være et beleggproblem, er hovedårsaken vanligvis overflateforberedelse, bindingskjemi eller formdesign. Pålitelige produsenter behandler belegg som en prosess med egne inspeksjoner - trekketester på prøver, vedlikeholdsplaner for form og hardhetskontroller på det herdede laget - i stedet for som en enkel dyppeoperasjon.
Eksempel på belagt lager PU608267 PU-belagt dypsporkulelager Et 608 baselager med et støpt polyuretanlag for stillegående kjøring og overflatebeskyttelse i ruller og glidesystemer. Se produktspesifikasjonerEn pålitelig fabrikk tester tre ganger: på innkommende stål, ved de kritiske bearbeidingstrinnene og på ferdige lagre. Fjerning av noen av de tre lagene for å spare kostnader viser seg til slutt som støyklager, forkortet levetid eller feltretur.
Støy fortjener spesiell oppmerksomhet fordi det er den vanligste kvalitetsklagen fra ferdige produkter, og den avgjøres av kombinasjoner av faktorer - kulegrad, løpebanefinish, renslighet og fett - snarere enn av en enkelt måling. Å gradere 100 % av lavstøyproduksjonen er det som skiller en peiling som nynner fra en som sutrer, og teknikkene bak danner en egen disiplin; denne artikkelen om hvordan fabrikker kontrollerer støyen og vibrasjonen til dype sporkulelagre dekker dem i detalj.
Batch-sporbarhet lukker sløyfen. Hver produksjonsbatch kobles fremover fra stålvarmenummeret og bakover fra pakkelisten, så når en kunde rapporterer et problem måneder etter levering, kan fabrikken isolere de berørte partiene i stedet for å gjette. Den evnen forblir usynlig til den dagen den er nødvendig - og den dagen avgjør den om et krav blir avgjort på dager eller kranglet om i flere måneder.
To tilbud for samme 608-størrelse kan avvike med en tredjedel, og begge leverandørene kan være helt ærlige. Forskjellen skjuler seg nesten alltid fem steder, så den praktiske vanen er å feste hver enkelt skriftlig før du sammenligner priser.
Hver ukontrollert linje er en dokumentert anskaffelsesrisiko. Underspesifisert stål blir til støyklager i ferdige motorer; manglende vibrasjonsgradering blir til returer fra detaljhandelsprodukter; feil tetning blir til fettutvasking i vått utstyr. Ingen av disse risikoene vises på en prisliste, og det er nettopp derfor de hører hjemme i ordrebekreftelsen i stedet.
En nyttig øvelse er å stille hver leverandør de samme tre spørsmålene – hvilket stål, hvilken hardhet, hvilken vibrasjonsgrad – og å be om rapportene som støtter svarene. Leverandører som tester jevnlig svarer med dokumenter i timer; leverandører som er avhengige av krav svarer med adjektiver. Hastigheten og innholdet i det svaret forteller deg mer om fabrikken enn noen katalogside.
Standard katalogstørrelser dekker de fleste bruksområder, men bestillingene med høyest verdi begynner ofte med en kundetegning som ingen katalog matcher – og det er der en fabrikks prosessdybde blir synlig.
Ikke-standard arbeid følger en fast rute: tegning eller prøvegjennomgang, mulighetsbekreftelse på materiale og toleranse, verktøyforberedelse, prøveproduksjon, godkjenning, deretter batchproduksjon med samme inspeksjonssystem som standarddeler. Typiske forespørsler inkluderer indre ringer forlenget på én eller begge sider for spesielle monteringsarrangementer, dobbeltradsversjoner av små størrelser, spesielle bredder og belagte lagre med tilpassede slitebaneprofiler eller farger.
Beslutningen om å tilpasse er for det meste økonomisk. Hvis et standardlager kan tilpasses med et avstandsstykke eller en mindre designendring, er den ruten vanligvis billigere og raskere. Hvis maskinarkitekturen avhenger av den spesielle delen – slik den ofte gjør i motorer, skyvesystemer og transportbåndutstyr – så slår en velprøvd ikke-standard kilde redesign av produktet rundt en katalogstørrelse. Utvalget av utvidede ring-, spesialdimensjonerte og presisjonsslipte deler tilgjengelig som tilpassede ikke-standard presisjonslagre viser hvor bredt den kategorien har i praksis.
De fleste er laget av høykarbon kromstål, klasse AISI 52100 (selges også som 100Cr6, SUJ2 eller GCr15), varmebehandlet til 60-64 HRC. Korrosive miljøer bruker AISI 440C rustfritt for hardhet med rustmotstand, eller AISI 304 når maksimal korrosjonsmotstand betyr mer enn lastekapasitet. Karbonstål forekommer hovedsakelig i lette, lavkostprodukter.
Baller er kaldhodet fra wire med en blitsøm, blinket glatt, varmebehandlet, deretter slipt og lappet mellom rillede plater. Fordi kulene roterer fritt og tilfeldig i disse sporene, møter hvert punkt på overflaten slipemidlet likt, og høye flekker slites bort til kulen er gjennomsnittlig. Resultatet er gradert: Grad 100 tillater ca. 2,5 mikron avvik, karakter 10 tillater 0,25.
Høyere betyr mer presis, ikke universelt bedre. ABEC (eller ISO P)-klasser definerer kun dimensjonale og kjøretoleranser - ikke stålkvalitet, støy, tetninger eller smøring. De fleste motorer, pumper og apparater kjører korrekt på P0/ABEC 1; å betale for P5 eller høyere er hovedsakelig fornuftig for høyhastighets- eller presisjonsspindler. Match klassen til søknaden og skriv den skriftlig på bestillingen.
ZZ bruker to berøringsfrie metallskjold: lavt motstand, god mot grovt støv, beskjeden vannbeskyttelse. 2RS bruker to gummikontaktpakninger som berører den indre ringen: mye bedre mot fint støv og fuktighet, noe høyere dreiemoment, og et praktisk temperaturtak rundt 110 °C. Tørre, raske, rene miljøer passer ZZ; våte eller støvete omgivelser passer 2RS.
Belegget, støpt rundt den ytre ringen, demper støy, beskytter overflatene som lageret ruller mot, og – med PU – gir grep og støtdemping for traller og transportører. Profiler som V-riller, U-riller og flate slitebaner dannes direkte i formen, og farger hjelper til med å identifisere produktlinjer. Beleggkvalitet avhenger hovedsakelig av vedheft, og derfor er testing av prøvetrekk viktig.
Ja. Fabrikker med ikke-standard kapasitet lager rutinemessig utvidede indre ringer, spesielle bredder, dobbeltradsversjoner og belagte eller rillede design fra kundetegninger eller prøver. Ruten er gjennomgang av tegninger, gjennomførbarhet og verktøy, prøvegodkjenning, deretter batchproduksjon – så de praktiske spørsmålene å stille en leverandør handler om prøveleveringstid og inspeksjonen som ble brukt på den tilpassede batchen.


Produkter
Kontakt oss
Mobil Site
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved